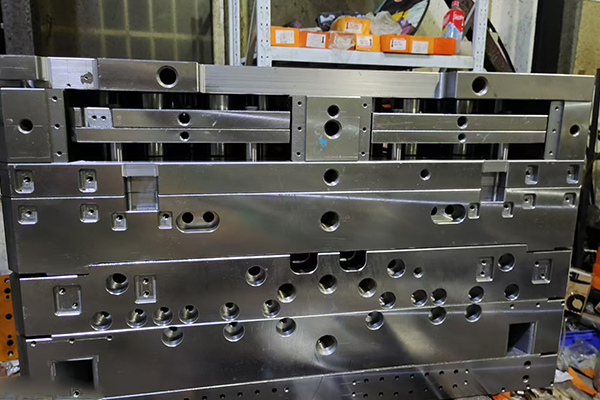
南通标准冲压模架生产,精密压铸生产
所在地:江苏省苏州市
联系人:徐经理
价格:面议
品牌:人人鼎,,,,
发布时间:2026-04-12
【产品详情】南通标准冲压模架生产,精密压铸生产
查看该公司全部产品>>
苏州人人鼎模架有限公司与您一同了解南通标准冲压模架生产的信息,设备对压铸件尺寸精度的影响压铸机的精度压铸机的精度是影响压铸件尺寸精度的关键因素。一般来说,高精度的压铸机制造的压铸件尺寸误差小,精度较高。模具的制造精度模具的制造精度直接影响压铸件尺寸精度。如果模具制造精度不高,那么在生产中就会出现尺寸偏差较大的情况。因此,在选用模具时要求制造精度要高,并经常对模具进行维护和修理。定位销定位销主要起到模具的组合和车床加工定位的作用。定位销根据使用场合的不同,可分为三类轴向定位销、径向定位销和固定定位销。挂钩挂钩是模架上的附加部件,用于起重模具或装夹铸件。挂钩的数量和位置需根据模具的大小、重量和结构进行设计。
南通标准冲压模架生产,标准压铸模模架又可叫标准模座或者标准模坯,它由专业的公司进行生产。一般可分类为二板式模具,简称为二板模。另外一种叫三板式模具,简称为三板模。二板模又可叫做大水口,三板模又可叫做细水口。依据产品和模具的加工容易度,不同的标准模架类别中又有不同的样式。插头在压铸模具的加热过程中扮演着重要的角色,是加热模具的必要工具。插头的特点是加热、控制和使用方便。在压铸生产过程中,对于模具的加热,要注意安全题,同时还要根据所需要的温度,选择合适的插头进行加热处理。
精密压铸生产,压铸模架是指压铸机上用于夹持模具的装置,通常由固定板、活动板、模座、滑块等组成。压铸模型的质量直接影响产品的质量和生产效率。因此,在压铸生产中,模具的重要性不言而喻。常见的压铸模架有标准模架、挂模式模架、吊模式模架等,其中标准模架具有结构简单、稳定可靠、易维护等特点,被广泛应用于压铸生产。工艺对压铸件尺寸精度的影响熔炼温度在制造过程中,熔炼温度会直接影响到压铸件的组织结构。一般来说,熔炼温度较高的情况下,组织结构比较疏松,尺寸精度也就相对较差。压铸过程中的生产参数控制压铸过程中的参数控制也会影响到压铸件的尺寸精度。包括喷口压力、喷嘴速度、喷头位置等参数,这些参数控制得不合理会导致压铸件尺寸偏大或偏小。要保证这些参数控制得合理,才能保证压铸件的尺寸精度。以上是影响压铸件尺寸精度的主要因素。在实际生产中,我们需要根据不同的压铸件(不同形状、材质等),有针对性地采取措施来处理,才能保证压铸件的尺寸精度。
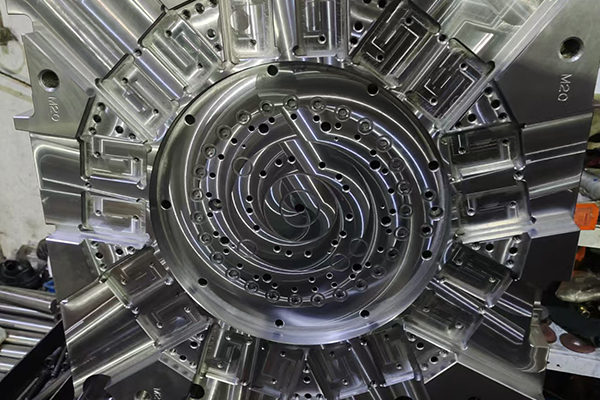
精密模架制造,合金材料合金材料是压铸工艺的另一个重要要素,常见的合金材料包括锌、铜、铝、镁、铅、锡及其合金。这些材料在高压和高速下充填模具型腔,并在压力下结晶凝固形成铸件。选择合适的合金材料可以提高铸件的质量和生产效率。合金材料是压铸工艺中的第三个要素,选择合适的合金材料可以保证产品性能的稳定和可靠。一般来说,合金材料具有较高的强度和硬度,并且能够承受高温和高压等特殊工况。此外,还需要根据产品的具体要求选择合适的合金成分,以满足产品的性能需求。综上所述,压铸工艺的三个关键要素包括铸压机、模具和合金材料。这三个要素的协调配合将直接影响整个压铸过程的质量和效率。因此,压铸工艺从的角度来说是一门复杂而又关键的技术,需要人士掌握和应用。
常见的压铸模结构零件包括模架、活动模板、定位销、顶出杆、中心销和导柱。模架模架是压铸模主要的结构部件,主要承受模具的压力和保证模具的刚度,通常由上、下两个部分组成,下模架上设置有压铸图案的凸台或者有被制品的凹槽。同时,模架上还会设置用于安装模板和固定模具的螺丝孔等。压铸的工艺流程压铸加工的工艺流程包含模具设计、模具制造和模具调试,以及铸造、冷却、清理、组装等环节。其中,压铸加工主要分为压铸、注塑和挤压等三种方式。压铸的应用领域压铸广泛应用于包括汽车、电子、照明、电气等行业。如汽车领域,压铸零件可用于发动机、悬挂、轮毂等部件中,而在电子领域,压铸零件可用于电池端子、相机外壳等部分。压铸作为一种精密的金属成形加工技术,具有很强的可塑性、高度自动化和生产成本低等特点,其应用广泛,并在急需大规模生产和高质量零件的场合发挥着巨大作用。
大型压铸模具定制加工,压铸模模架上的插头是通电加热用的工具,可以将模具快速加热到所需温度。插头是什么?在压铸模具的模架上,可能会看到一个像插头的装置,这就是模架加热插头。模架加热插头是用来加热压铸模架的一种设备,在压铸加热模具的过程中扮演着重要的角色。压铸模设计原则,要记牢一.模架外表面要求光亮平整,前后模框加2个打出孔,注意要加在没有镶件的位置,防止零件掉出来。A.B板模框间配合各做,/时加做飞水挡板防止铝飞出来渣伤人。为了防止模板变形,起码做2个支撑柱,一个放在分流锥,一个放在分流锥的上面,注意不要与其他零件干涉。模具加根中托司和中托,中托边做成带限位的。模具底板要做通,便于散热。模具四个角要切角,防止安装时不撞格林柱,定位圈内孔表要求内圆磨后氮化,并沿出模方向抛光。定位圈表面的冷却环底部到分流锥表面的长度一般等于料饼厚度。固定此冷却环的方式有2种烧焊和加热压入。分流锥要做运水来冷却,且离分流锥表面mm.模架四个导柱孔要做撬模槽,深度mm。模架要调质处理的,可以是锻打的模架。为了方便取内模的镶针,可以在模具表面加打孔,然后收几个无头螺丝,这样方便拆装更换镶针。吊装孔至少为M30深45的,顶部至少2个.外置要加做弹簧保护套,防止弹簧变形。高出模架面的且要与地面接触的面要加支撑柱。
温馨提示: 以上是关于南通标准冲压模架生产,精密压铸生产的详细介绍, 产品由苏州人人鼎模架有限公司为您提供,如果您对苏州人人鼎模架有限公司产品信息感兴趣可以联系供应商 或者让供应商 苏州人人鼎模架有限公司 主动联系您,您也可以查看更多与 å相关的产品!
- 南通标准冲压模架生产,精密压铸生产 相关产品信息:
- 南通标准冲压模架生产,精密压铸生产 相关热搜产品信息:
本行业精品推荐


最新资讯